18063286166
18063286166
18063286166
18063286166
喷漆房输送装配线是现代涂装生产线的重要组成部分,其配件的合理选型与科学维护直接关系到喷涂效率、涂层质量以及设备使用寿命。在实际生产中,许多企业往往重视喷漆房主体设备,却忽视输送装配线配件的匹配性和保养,导致生产节拍不稳定、产品合格率下降。本文围绕喷漆房输送装配线配件展开分析,从常见配件类型、选型原则、安装调试、日常维护及故障处理等方面进行系统阐述,为涂装车间设备管理提供参考。
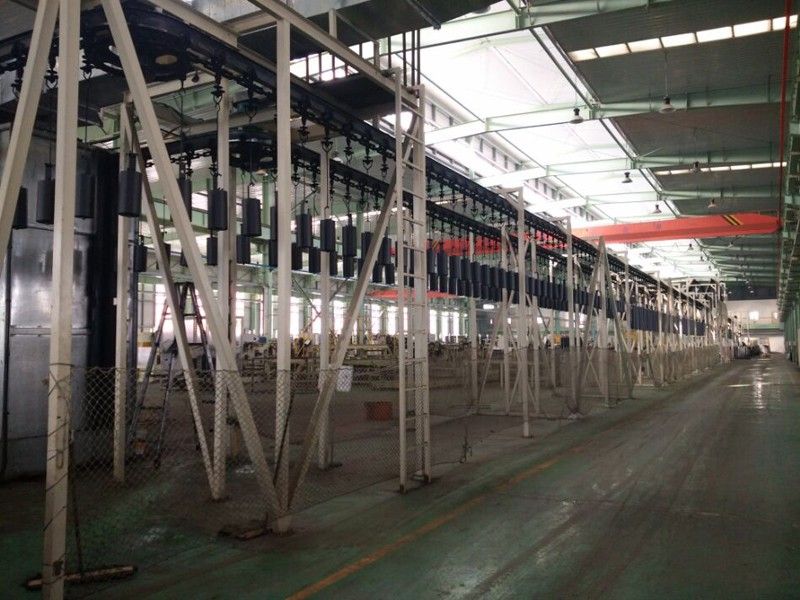
喷漆房输送装配线配件主要包括链条、链轮、导轨、吊具、滑橇、驱动装置、张紧装置、转向装置、支撑轨、停止器、道岔、润滑系统以及各类连接件。链条是输送线的核心传动部件,常见的有积放式链条、普通滚子链和倍速链。积放式链条可实现工件在输送过程中的自由积放,适合喷涂工位需要停顿作业的场合。链轮与链条配套使用,其齿形精度和材质热处理直接影响传动平稳性和磨损速度。导轨承担工件和吊具的重量,常见形式有C型轨、工字轨和方管轨,导轨的直线度与接头平整度对输送顺畅性影响显著。吊具和滑橇属于工装载体,需要根据工件形状和喷涂工艺要求定制,其定位精度和重复使用可靠性是关键指标。驱动装置通常由电机、减速机和传动轴组成,功率选型需考虑输送线长度、工件重量、爬坡角度和启动频率。张紧装置用于保持链条张力,避免跳齿和脱链。转向装置和道岔用于改变输送路径,实现多工位切换和缓存。停止器和道岔的可靠性直接关系到积放功能的实现。
在配件选型方面,首先需要明确输送线的工艺参数,包括最大输送重量、输送速度、工位间距、积放数量、环境温度以及是否经过烘干炉。喷漆房内存在漆雾和溶剂蒸气,配件材质应具备一定的耐腐蚀性,链条和导轨表面可采用镀锌、发黑或不锈钢处理。对于经过烘干炉的输送段,配件需耐受高温,链条润滑剂应选用高温链条油,导轨和吊具需考虑热膨胀补偿。配件的互换性和标准化程度应引起重视,优先选择市场通用程度高、供货周期稳定的型号,降低后期维修成本。链条的安全系数应不低于6倍,吊具和滑橇的承载能力应留有20%以上的余量。驱动装置的电机功率计算需考虑启动扭矩和加速时间,避免频繁过载。张紧装置应具备可调行程,便于安装和后期维护。
安装调试阶段,导轨的安装基准应统一,接头处需打磨平滑,避免链条运行中出现卡顿。链条张紧度应适中,过紧会增加磨损和能耗,过松则容易跳齿。驱动装置与输送线中心线应对中,联轴器同轴度误差控制在允许范围内。吊具和滑橇的定位销、支撑面需与喷涂工位精确匹配,确保工件在喷涂过程中位置稳定。停止器和道岔的动作行程应逐台调试,确认信号反馈准确。润滑系统管路应布置合理,确保链条各润滑点获得充分润滑。调试完成后,应进行空载和负载试运行,观察链条运行平稳性、有无异常噪声、各工位停止精度以及积放功能是否正常。
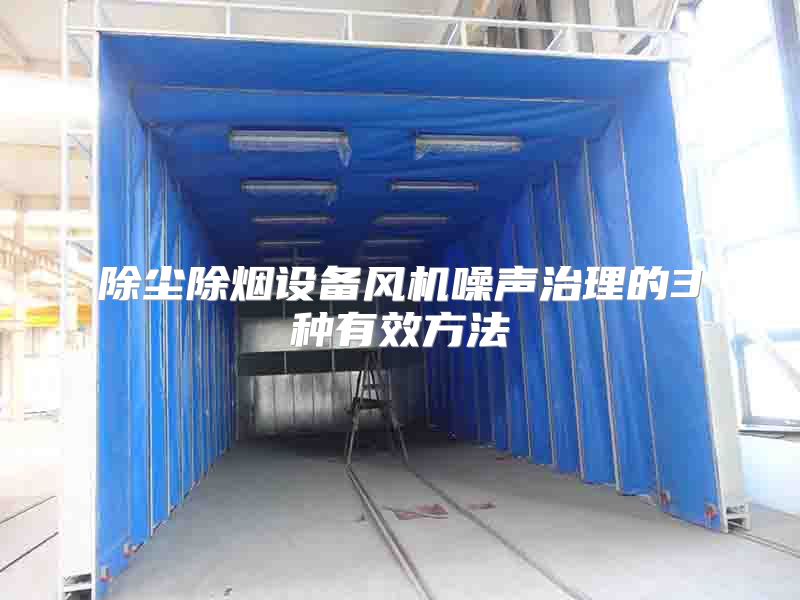
日常维护方面,建议建立配件巡检制度。每天检查链条润滑状态和表面清洁度,及时清除积聚的漆渣和杂物。每周检查链条张紧度和链轮磨损情况,测量链条伸长量,当伸长超过原长度的2%时应考虑调整或更换。每月检查导轨磨损、吊具变形和滑橇支撑面磨损,对磨损超标的配件及时更换。每季度检查驱动装置减速机润滑油品质,清洗或更换润滑系统过滤器。停止器和道岔的气动元件应定期排水和添加润滑油,确保动作灵敏。对于喷漆房内的输送配件,应定期使用兼容性清洗剂去除漆雾沉积,避免漆渣硬化后影响链条和导轨运行。维护记录应详细登记配件更换时间和故障现象,为备件库存管理提供依据。
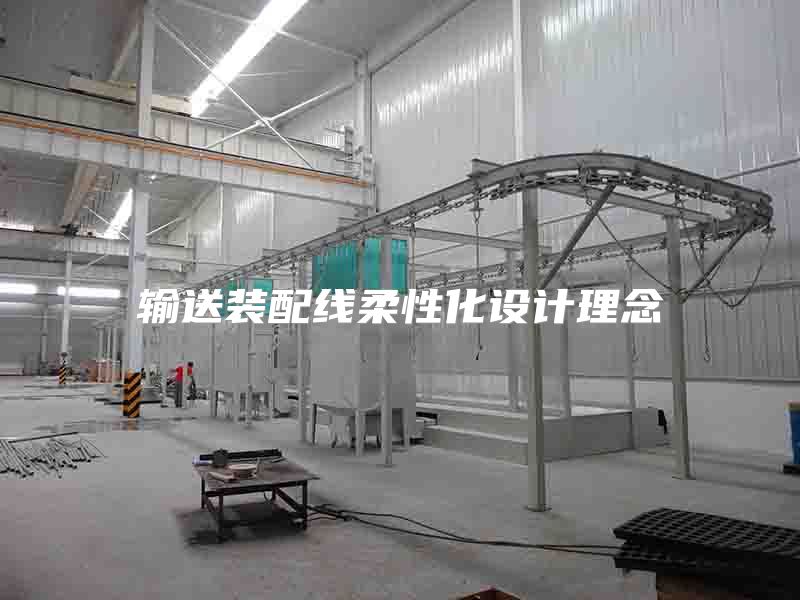
常见故障处理方面,链条爬行或抖动通常与张紧度不当、导轨接头不平或链轮磨损有关,应逐一排查。链条脱轨多因导轨变形、吊具偏载或转向装置安装偏差引起,需校正导轨和吊具。停止器不动作或动作迟缓,应检查气源压力、电磁阀和气缸密封件。驱动装置过热可能由负载过大、润滑不良或
山东双恒环保科技有限公司 版权所有
网站地图备案号:鲁ICP备18051367号-3  鲁公网安备 37172902372200号
电话:18063286166
传真:18063286166
Email:1079288436@qq.com
地址:山东省菏泽开发区广州路路东
咨询电话