18063286166
18063286166
18063286166
18063286166
在制造业表面处理领域,洗碗机喷漆房是一个容易被忽视却至关重要的环节。很多人第一次听到这个组合词会感到困惑:洗碗机和喷漆房有什么关系?这里说的洗碗机喷漆房,指的是专门用于清洗洗碗机外壳、内胆、碗篮等金属或塑料部件,并完成喷涂作业的整套涂装生产线。它融合了前处理清洗、水分烘干、喷漆作业、流平固化等多个工序,是家电制造链条中不可或缺的一环。本文将从工艺原理、设备构成、选型要点、环保安全等维度,对洗碗机喷漆房做一次系统梳理。
首先需要明确洗碗机喷漆房的核心任务。洗碗机在出厂前,其外壳需要具备耐腐蚀、耐刮擦、外观平整等特性。金属板材在经过冲压、焊接后,表面会残留冲压油、焊渣、金属屑和粉尘。如果不经过彻底清洗就直接喷漆,涂层会出现缩孔、起泡、附着力差等缺陷。喷漆房的前端必须配置多道清洗工序,通常包括预脱脂、主脱脂、清水漂洗、表调、磷化或陶化、纯水洗等步骤。这些工序在一条隧道式清洗机内完成,工件通过悬挂链或网带输送,依次经过各药液槽和喷淋区。清洗后的工件进入烘干段,在八十到一百二十摄氏度的热风循环中去除水分,为喷漆提供干燥洁净的表面。
接下来是喷漆环节。洗碗机喷漆房通常采用水帘式或干式喷漆室结构。水帘式喷漆室通过循环水幕捕捉过喷漆雾,漆雾被水膜吸附后流入絮凝池,再经过沉淀和分离处理。干式喷漆室则使用迷宫纸盒或过滤棉拦截漆雾,优点是无需水处理,但耗材更换频率较高。对于洗碗机这类批量大、颜色相对单一的产品,很多工厂会选择机器人自动喷涂或往复机喷涂,配合静电旋杯或空气喷枪,以提高涂料利用率和膜厚均匀性。喷漆房内部需要维持微正压,送风经过初效、中效、高效三级过滤,确保尘埃粒子不会落在湿漆膜上形成颗粒缺陷。温度控制在二十到二十八摄氏度,相对湿度控制在百分之五十到七十,这样有利于溶剂挥发和漆膜流平。
流平与固化是决定最终外观的关键步骤。喷漆后的工件先经过一段流平区,让湿膜中的溶剂自然挥发,漆面逐渐平整。随后进入固化炉,根据涂料类型不同,固化温度和时间有所差异。溶剂型烤漆通常在140到160摄氏度下烘烤二十到三十分钟,粉末涂料则在180到200摄氏度下固化十到十五分钟。固化炉的热源可以是天然气、电加热或导热油,需要配备温控系统和超温报警装置。固化后的工件经过冷却段,降至室温后即可下线进行检验和装配。
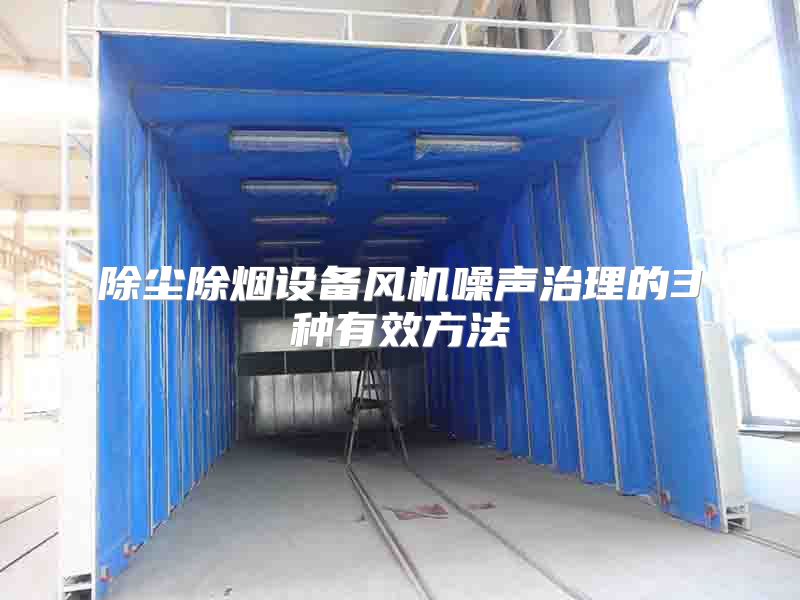
在设备选型方面,洗碗机喷漆房的设计需要综合考虑产能、工件尺寸、涂料类型和场地条件。产能通常以每小时挂数或平方米数计算。一条中等规模的洗碗机外壳涂装线,节拍可能在三到五分钟一挂,每挂挂载四到六件外壳。喷漆房的长度取决于清洗工序数量和烘干时间,宽度取决于工件最大外形尺寸和喷枪操作空间。高度则需要考虑悬挂链的爬坡和检修通道。如果工厂场地有限,可以考虑立体布局,将清洗段和固化段上下叠放,但需要解决滴水、串味和检修安全问题。
涂料选择直接影响喷漆房的配置。溶剂型涂料需要防爆型电气设备、溶剂回收装置和废气处理系统。水性涂料环保性更好,但对清洗和烘干要求更高,喷漆房内需要控制湿度以防止漆膜发白。粉末涂料没有溶剂排放,但需要喷粉室和回收系统,换色时清理工作量大。近年来,随着环保法规趋严,越来越多的洗碗机喷漆房开始采用水性涂料或高固分涂料,配套沸石转轮加蓄热式热氧化炉处理废气,使挥发性有机物排放浓度低于地方标准。
环保与安全是洗碗机喷漆房运行中不可回避的问题。废气主要来自喷漆和流平环节,含有苯、甲苯、二甲苯、酯类、酮类等有机物。未经处理的废气直接排放会污染大气并危害操作人员健康。喷漆房必须配备排风系统,保持微负压,防止废气外溢。排出的废气先经过漆雾过滤,再进入吸附浓缩或直接燃烧装置。

山东双恒环保科技有限公司 版权所有
网站地图备案号:鲁ICP备18051367号-3  鲁公网安备 37172902372200号
电话:18063286166
传真:18063286166
Email:1079288436@qq.com
地址:山东省菏泽开发区广州路路东

咨询电话