18063286166
18063286166
18063286166
18063286166
在工业涂装领域,涂层的附着力、耐腐蚀性和外观质量很大程度上取决于前处理工艺的优劣。喷砂前处理线作为喷漆房的前置核心设备,承担着清除工件表面氧化皮、锈蚀、油污及旧漆层的关键任务,同时通过磨料冲击形成一定的表面粗糙度,为后续喷涂提供理想的机械咬合基础。没有经过规范喷砂前处理的工件直接进入喷漆房,涂层起泡、脱落、生锈的概率将成倍增加,因此这条前置生产线被称为涂装质量的“第一道生命线”。
一套完整的喷砂前处理线通常由多个功能模块组成:上料区、预热段(针对低温环境或高湿度工况)、喷砂主机、磨料回收与分离系统、除尘系统、下料过渡段以及工件输送系统。其中喷砂主机是核心单元,根据工件形状、尺寸和产能要求,可选择通过式、转台式、悬挂式或机械手自动喷砂等形式。通过式喷砂机适合板材、型材等长尺寸工件连续作业;转台式适合中小型批量零件;悬挂式则广泛用于汽车零部件、工程机械结构件等较重工件的处理。
喷砂前处理线的工艺参数控制直接决定前处理质量。磨料种类(棕刚玉、白刚玉、钢丸、玻璃珠等)、磨料粒度、喷射压力、喷枪角度与距离、输送速度等都需要根据工件材质和涂层要求进行匹配。对于普通碳钢工件,通常选用粒度0.5-1.5mm的棕刚玉,喷射压力控制在0.5-0.7MPa,表面粗糙度可达Sa2.5级,粗糙度Ra值在6-12μm之间,这一范围最有利于环氧底漆或聚氨酯面漆的附着。若磨料粒度过细或压力不足,则无法有效清除氧化皮,粗糙度偏低,涂层附着力下降;若粒度过粗或压力过高,则可能造成工件变形或表面过度粗糙,导致涂层出现“峰谷效应”而早期失效。
除尘系统是喷砂前处理线不可或缺的环保与安全模块。喷砂过程中会产生大量粉尘和破碎磨料,若不及时处理,不仅污染车间环境,还会影响操作人员健康,甚至引发粉尘爆炸风险。高效的滤筒除尘器或布袋除尘器配合二级旋风分离器,可将粉尘排放浓度控制在20mg/m³以下,同时将可重复使用的磨料回收至储料斗,降低耗材成本。对于处理铝镁合金等活泼金属的喷砂线,还需配备防爆电机和火花探测装置。
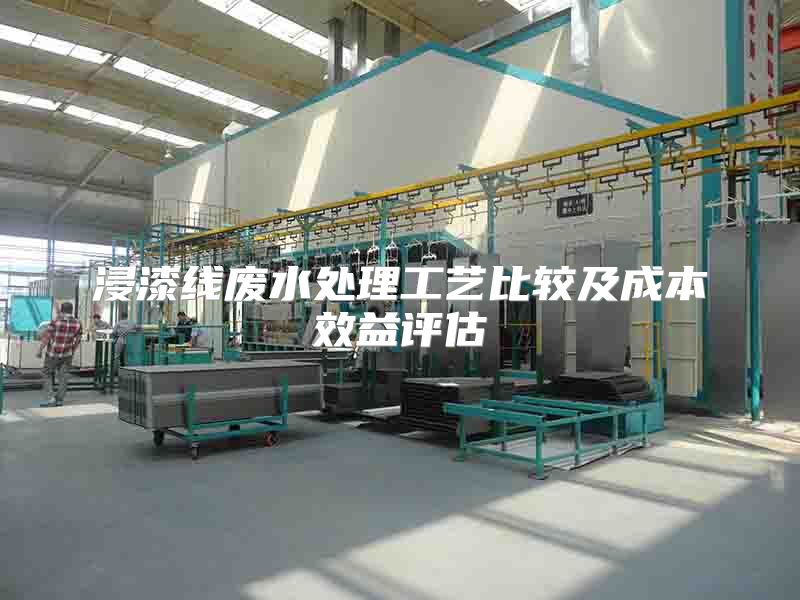
在喷漆房前置布局中,喷砂前处理线通常与底漆喷涂、流平、烘干等工序通过输送系统串联。合理的车间物流设计应确保喷砂后的工件在最短时间内进入喷漆房,避免表面二次返锈或沾染油污。一般要求喷砂后至喷涂的间隔时间不超过4小时(相对湿度低于60%时),若环境湿度较高或工件表面要求严苛,间隔时间应压缩至1-2小时,或增加保温除湿过渡段。
选型喷砂前处理线时,企业需重点考量以下因素:第一,工件最大尺寸与重量,决定设备开口尺寸和输送方式;第二,产能要求(件/小时或平方米/小时),决定喷枪数量、输送速度和自动化程度;第三,涂层体系要求,如重防腐涂层通常要求Sa2.5级甚至Sa3级清洁度,需配置更高功率的喷砂系统和更精细的磨料分级装置;第四,环保法规与车间条件,选择干式或湿式喷砂(湿式可减少粉尘但需处理废水);第五,自动化与智能化水平,现代喷砂线可集成PLC控制、触摸屏参数配方管理、磨料流量自动调节、故障自诊断等功能,降低对操作人员经验的依赖。
维护保养同样影响喷砂前处理线的长期稳定运行。日常需检查喷嘴磨损情况(通常每200-400小时更换)、除尘滤芯压差、磨料分离器筛网堵塞、输送链条张紧度等。建立定期维护台账,记录关键易损件更换周期,可有效避免非计划停机。操作人员应佩戴防尘面具、护目镜和防噪耳塞,喷砂房内需设置安全联锁门,防止误入造成伤害。
从投资回报角度看,一条配置合理的喷砂前处理线虽然初期投入较高,但能显著降低喷涂后的返工率和废品率。以工程机械结构件为例,未做喷砂前处理的涂层附着力通常

山东双恒环保科技有限公司 版权所有
网站地图备案号:鲁ICP备18051367号-3  鲁公网安备 37172902372200号
电话:18063286166
传真:18063286166
Email:1079288436@qq.com
地址:山东省菏泽开发区广州路路东

咨询电话